

SSS
SIKÇA SORULAN SORULAR
Üç fazlı asenkron motorların arızaları genel olarak ikiye ayrılabilir: elektriksel arızalar ve mekanik arızalar.
Mekanik arızalar şunları içerir: yanlış boyutlandırılmış veya hasar görmüş rulmanlar, rulman kovanları, yağ kapakları, uç kapakları, fanlar, yuvalar ve diğer parçalar ile şaft parçalarının aşınması ve yıpranması. Elektrik arızaları ise başlıca şunları içerir: stator ve rotor sargılarının kopması, fazlar arası kopma, topraklama vb.
Stator ve rotor, birbirini yalıtan silikon çelik levhalardan yapılmıştır ve motorun manyetik devresinin bir parçasıdır. Stator ve rotor gövdelerinin hasar görmesi ve deformasyonu esas olarak aşağıdaki nedenlerden kaynaklanır.
(1)Aşırı yatak aşınması veya kötü montaj, stator ve rotorun sürtünmesine, çekirdek yüzeyinde hasara neden olur; bu da silikon çelik parçalar arasında kısa devreye, motorun demir kaybının artmasına ve motor sıcaklığının çok yükselmesine neden olur. İnce törpü ve diğer aletler kullanılarak çapak giderilir, silikon çelik parça kısa bağlantısı ortadan kaldırılır, temizlenir ve ardından yalıtım boyası ile kaplanır, ısıtılır ve kurutulur.
(2) Demir çekirdeğin yüzeyi nem ve diğer nedenlerden dolayı paslanmışsa, zımpara kağıdı ile parlatılmalı, temizlenmeli ve yalıtım boyası ile kaplanmalıdır.
(3) Sargının topraklanmasından kaynaklanan yüksek ısı nedeniyle çekirdek veya dişler yanar. Erimiş malzemeyi çıkarmak ve yalıtım boyasıyla kurutmak için keski veya kazıyıcı gibi bir alet kullanılabilir.
(4) Çekirdek ile makine tabanı arasındaki bağlantı gevşektir ve orijinal konumlandırma vidaları sıkılabilir. Konumlandırma vidaları arızalanırsa, konumlandırma deliklerini yeniden delin ve makine tabanına diş açın, konumlandırma vidalarını sıkın.
Rulman yağsız kaldığında kemiksi bir ses duyulur. Kesintili bir tıkırtı sesi duyulursa, rulman çelik halkasının yırtılması olabilir. Rulman kum ve diğer kalıntılarla karışmışsa veya rulman parçalarında hafif aşınma varsa, hafif bir ses çıkarır. Sökme işleminden sonra kontrol: Öncelikle rulmanın yuvarlanma gövdesini, iç ve dış çelik halkayı hasar, pas, çizik vb. açısından inceleyin. Ardından rulmanın iç halkasını elinizle sıkıştırın ve rulmanı düzleştirin, diğer elinizle dış çelik halkayı itin. Rulman sağlam ise, dış çelik halka düzgün bir şekilde dönmeli, titreşim ve belirgin bir sıkışma olmamalı, durduktan sonra dış çelik halka geri dönmemelidir; aksi takdirde rulman artık kullanılamaz. Sol elinizi dış halkaya, sağ elinizi iç çelik halkaya sıkıştırın ve her yöne doğru itin. İtirken çok gevşek hissediyorsanız, ciddi bir aşınma söz konusudur.
Arızalı rulmanların yüzeyindeki pas lekeleri 00 numaralı zımpara kağıdı ile silinip, ardından benzinle temizlenmelidir; rulmanlarda çatlaklar, iç ve dış halka kırıkları veya aşırı aşınma varsa, yeni rulmanlarla değiştirilmelidir. Yeni rulman takılırken, orijinaliyle aynı tip rulman kullanılmalıdır. Rulman temizliği ve yeniden doldurma işlemi yapılmalıdır.
Rulman temizleme işlemi: önce çelik bilyenin yüzeyindeki atık yağı kazıyın; kalan atık yağı pamuklu bir bezle silin; ardından rulmanı benzine batırın ve çelik bilyeyi bir fırça ile ovun; daha sonra rulmanı temiz benzinle durulayın; son olarak, benzinin buharlaşması ve kuruması için rulmanı bir kağıt üzerine koyun.
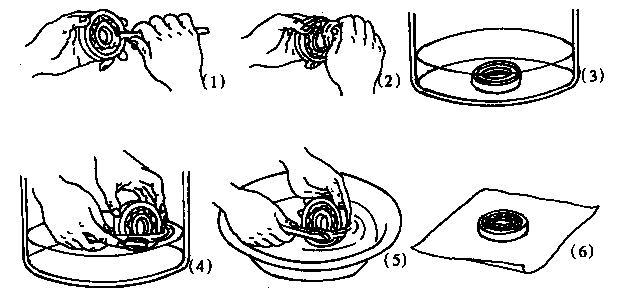
Rulman yağlama işlemi: Rulman gresinin seçiminde, rulmanın çalışma koşulları, örneğin kullanım ortamı (ıslak veya kuru), çalışma sıcaklığı ve motor hızı gibi hususlar esastır. Gres miktarı, rulman haznesinin hacminin 2/3'ünü geçmemelidir.
Rulmana yağlama yağı eklerken, yağ rulmanın bir tarafından içeri sıkılmalı ve ardından fazla yağ parmakla nazikçe sıyrılmalıdır; çelik bilyeyi tamamen kapatacak kadar yağ eklenmelidir. Rulman kapağına yağlama yağı eklerken çok fazla eklemeyin, yaklaşık %60-70 yeterlidir.
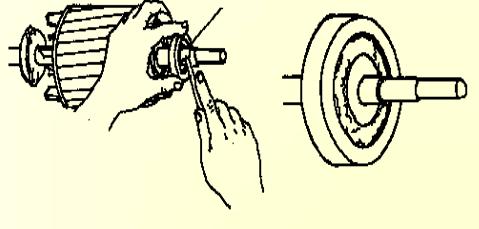
(1) Mil bükülmesi: Bükülme büyük değilse, mil çapı taşlama ve kayar halka yöntemiyle onarılabilir; bükülme 0,2 mm'den fazla ise, mil pres altına alınabilir, atış bükme basıncı düzeltmesi yapılabilir, düzeltilmiş mil yüzeyi torna tezgahında kesme ve taşlama ile düzeltilebilir; bükülme çok büyükse yeni bir mil ile değiştirilmesi gerekir.
(2) Mil boynu aşınması: Mil boynu aşınması fazla değilse, boyuna bir kat krom kaplama yapılabilir ve ardından istenen boyuta kadar taşlama işlemi gerçekleştirilebilir; aşınma daha fazla ise, boyuna kaynak yapılabilir ve ardından tornada kesme ve taşlama işlemi gerçekleştirilebilir; eğer mil yatağı aşınması çok fazla ise, mile 2-3 mm'lik bir kaplama yapılabilir ve ardından mile sıcak presleme yöntemiyle bir manşon takılarak istenen boyuta kadar tornalama işlemi gerçekleştirilebilir.
Mil çatlağı veya kırığı durumunda, enine çatlak derinliği mil çapının %10-15'ini, boyuna çatlaklar ise mil uzunluğunun %10'unu geçmiyorsa, bindirme kaynak yöntemiyle onarılabilir ve ardından istenen boyuta ince tornalama yapılabilir. Mildeki çatlak daha ciddi ise, yeni bir mil gereklidir.
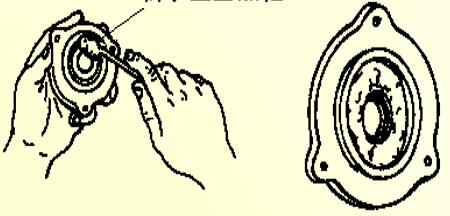
Gövde ve uç kapağında çatlaklar varsa, bunlar bindirme kaynağı ile onarılmalıdır. Yatak deliğinin boşluğu çok büyükse ve bu da yatak uç kapağının çok gevşek olmasına neden oluyorsa, yatak deliği duvarı bir zımba kullanılarak eşit şekilde çapaklandırılabilir ve ardından yatak uç kapağa yerleştirilebilir; daha yüksek güce sahip motorlar için ise gerekli yatak boyutu, kakma veya kaplama yöntemiyle de işlenebilir.
Motor montaj tabanı düz değil. Zemini düzleştirdikten sonra motor tabanını düzleştirin ve sağlam bir şekilde sabitleyin.
Ekipman, motor bağlantısıyla eşmerkezli değil. Eşmerkezliliği yeniden düzeltin.
Motorun rotoru dengesiz. Rotorun statik veya dinamik dengelemesi yapılmalı.
Kayış kasnağı veya kaplin dengesiz. Kasnak veya kaplin kalibrasyon dengelemesi.
Rotor mili başı bükülmüş veya kasnak eksantrik. Rotor milini düzeltin, kasnağı düzeltin ve ardından yeniden tornalama için seti hazırlayın.
Stator sargısının yanlış bağlanması, yerel kısa devre veya topraklama, dengesiz üç fazlı akıma ve gürültüye neden olur.
Rulman içinde yabancı madde bulunması veya yağlama yağının yetersiz olması. Rulmanları temizleyin ve rulman haznesinin 1/2-1/3'ü kadarını yeni yağlayıcı ile doldurun.
Stator ile gövde veya rotor çekirdeği ile rotor mili arasında gevşek yer değiştirme. Bağlantı yerinin aşınma durumunu kontrol edin, yeniden kaynak yapın, işlem uygulayın.
Stator ve rotorun yanlış sürtünmesi. Demir çekirdeğin en yüksek noktasını bulun, taşlama işlemi uygulayın.
Motor çalışması sırasında elektromanyetik gürültü oluşuyor. Tamirle giderilmesi zor.
| Yalıtım sınıfı | Sıcaklık (℃) |
| Yalıtım sınıfı | Sıcaklık (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① Düşük viskozite, yüksek katı madde içeriği ve kolay daldırma özelliği.
② Hızlı kürleşme, güçlü yapışma ve esneklik.
③Yüksek elektriksel özellikler, ısı direnci, nem direnci ve kimyasal kararlılık.
a) Şaft ve kiremit arasındaki boşluk çok küçük.
b) Yağ haznesinin küçük açıklığı ve yetersiz yağ beslemesi.
c) Yağlama yağının yüksek sıcaklığı.
d) Şaft karo araştırması yaralanması.
e) Zayıf yağ geri dönüşü ve yetersiz yağ beslemesi.